هذا ليس عرضاً تفصيلياً لجدولنا الزمني الكامل للإنتاج — بل إن دليل جولة المصنع من رسم التصميم بمساعدة الحاسوب CAD إلى تحميل الحاويات يغطي عملية الـ 35 يوماً الكاملة باعتبار مراقبة الجودة خطوة واحدة من بين خطوات متعددة. أما هذا المقال، فيتعمق حصرياً في تلك الخطوة: معايير النجاح/الرسوب الفعلية، وطريقة أخذ العينات، وما يحدث عندما لا تجتاز وحدة ما الاختبار.
يتم نفخ كل وحدة إلى ضغط العمل المحدد لها والاحتفاظ به لفترة ثابتة — عادة 24 ساعة — بينما نراقب انخفاض الضغط. التسريب البطيء الذي قد يفوت الفحص البصري الذي يستغرق خمس دقائق يظهر بوضوح على مدار يوم كامل. عتبة النجاح ليست هي الفقدان الصفر للضغط (فبعض الانخفاض الناتج عن تغير درجات الحرارة المحيطة يعد أمراً طبيعياً)، بل هي معدل انخفاض أقصى معاير وفقاً لحجم الوحدة ونوع هيكلها. الوحدة التي تنخفض بسرعة أكبر من تلك العتبة يتم سحبها لإعادة فحصها لحاماً بلحام قبل الموافقة عليها أو رفضها.
الفحص البصري يلتقط العيوب الواضحة — مثل اللحامات غير الكاملة، الفجوات المرئية، أو تغير اللون الذي يشير إلى تلف الحرارة أثناء اللحام. لكن الفحص البصري وحده يفوت اللحامات التي تبدو جيدة ولكنها تمتلك قوة ترابط منخفضة تحت السطح. ولهذا السبب، يخضع كل لحام أيضاً لاختبار شد فيزيائي في نقاط متعددة على طوله، وليس فقط عند الأطراف التي يعرف المفتشون مكان البحث فيها. اللحام الذي ينجح بصرياً ولكنه يفشل في اختبار الشد في نقطة واحدة فقط يعيد اللوحة بأكملها إلى محطة اللحام. طريقة البناء نفسها مهمة هنا أيضاً — حيث يغطي دليلنا حول مقارنة تقنية الخياطة المترابطة (drop-stitch) والبناء الهوائي التقليدي سبب كون بعض التصاميم تتطلب لحامات كثيفة بطبيعتها أكثر من غيرها.
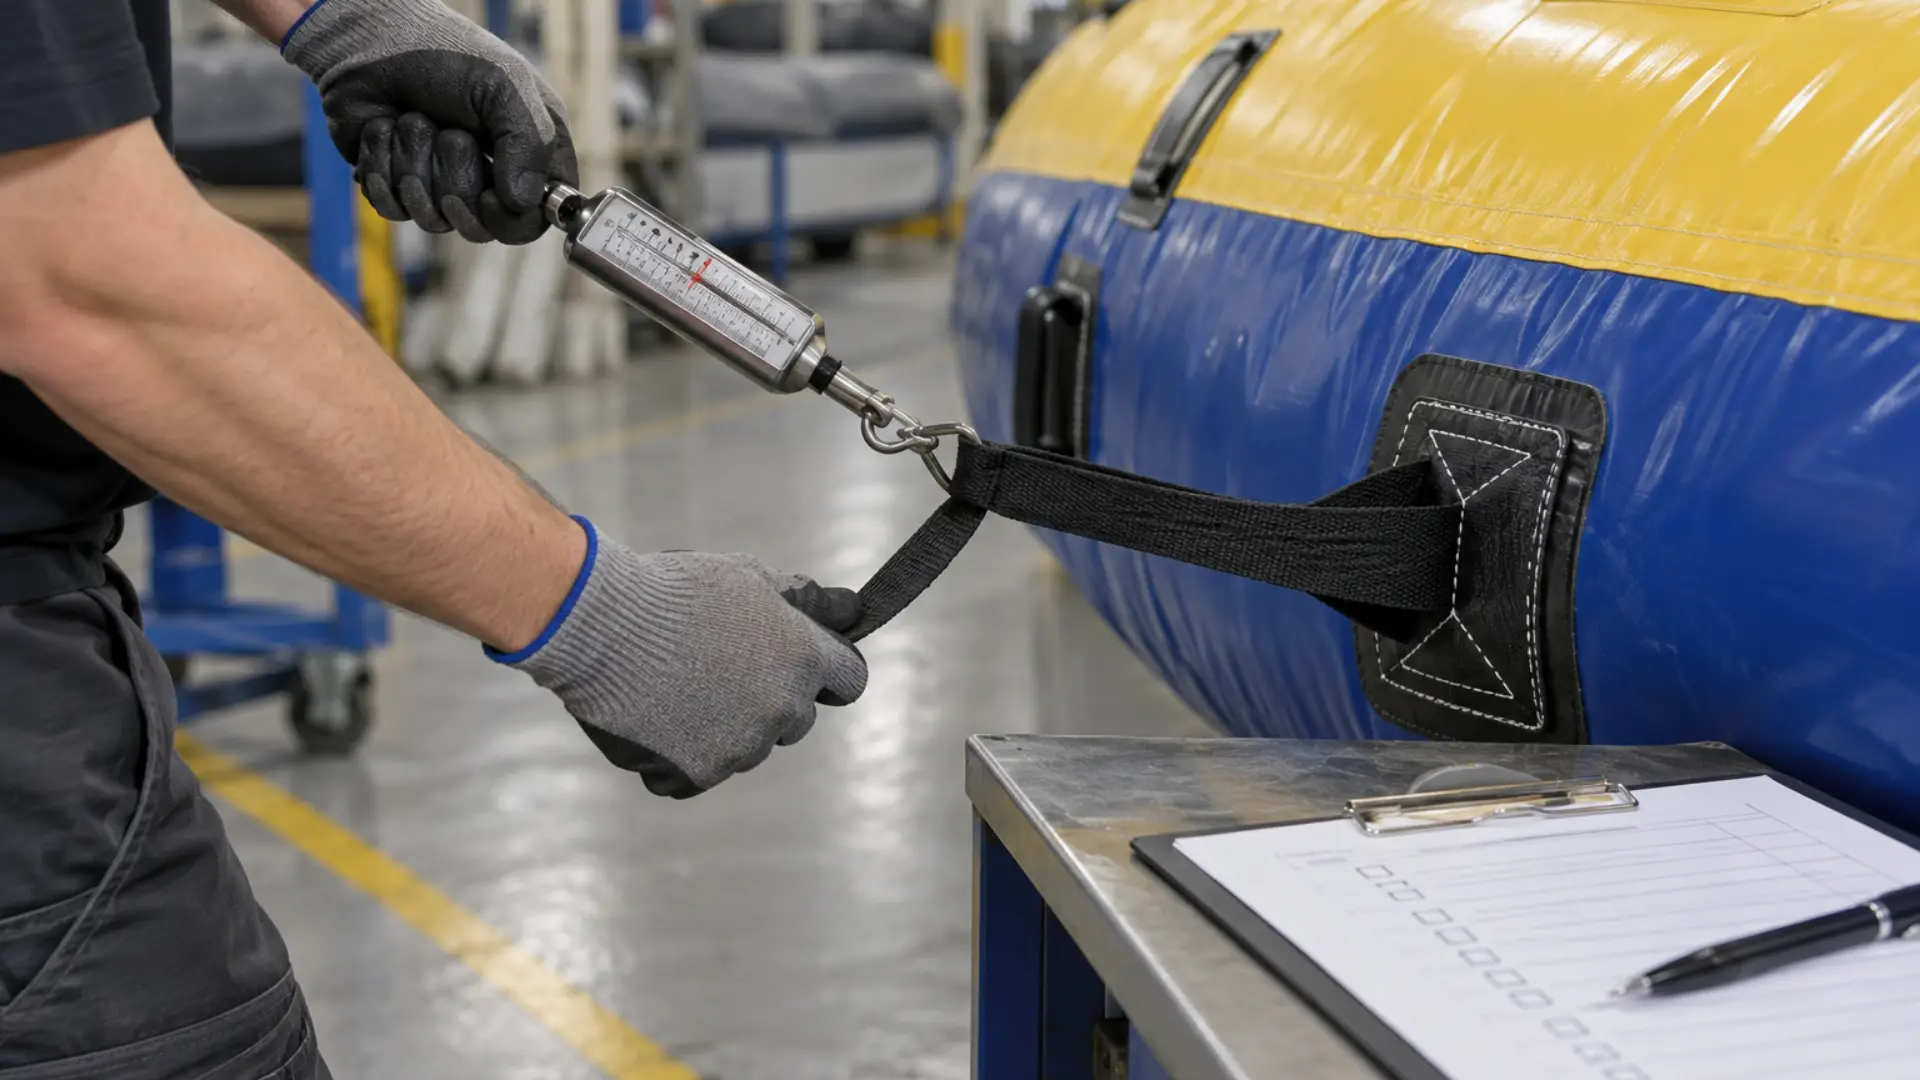
تخضع حلقات التثبيت لاختبار الشد حتى عتبة وزن أعلى بكثير من حمل العمل المحدد لها، ونحن نختبر نسبة مئوية محددة من نقاط التثبيت لكل وحدة بدلاً من اكتفاء بالنقاط التي تبدو أضعف بالعين فقط — فالنقاط الضعيفة لا يمكن تحديدها بصرياً دائماً. بالنسبة للوحدات الأكبر التي تحتوي على نقاط تثبيت أكثر، يصبح هذا أقرب إلى أخذ العينات الإحصائية؛ أما بالنسبة للوحدات الأصغر، فنحن نختبر كل نقطة بمفردها نظراً لأن العدد الإجمالي منخفض بما يكفي لجعل الاختبار الكامل عملياً.
تخضع كل وحدة منفاخ لاختبار وظيفي يتحقق من ضغط الخرج، صوت المحرك (فحص مسموع لمشاكل المحامل التي لن تلتقطها ورقة المواصفات)، وقت التشغيل المستمر تحت الحمل قبل تعبئتها مع الوحدة. هذا منفصل عن اختبار الضغط لهيكل النفخ نفسه — إذ يمكن أن يجتاز الهيكل اختبار الحفاظ على الضغط مع منفاخ لا يزال يحتوي على عطل ميكانيكي، ولهذا السبب لا يُدمج الاختباران أبداً في قرار نجاح/رسوب واحد. بالنسبة للمشترين الذين يقيّمون مواصفات المنافخ مباشرة، يغطي دليل ضغط الهواء وإدارة ضغط الإطارات PSI عتبات الخرج وفرط النفخ التي تقارن بها هذه الاختبارات.
يتم إرسال اللحام الفاشل مرة أخرى لإعادة العمل إذا كان العيب محلياً وقابلاً للإصلاح — فإعادة لحام قسم معين يعد أمراً قياسياً ولا يتطلب التخلص من اللوحة بأكملها. أما الفشل الذي يشير إلى مشكلة منهجية (مجموعة من اللحامات تفشل جميعها في نفس النقطة، مما يشير إلى مشكلة في المواد أو العمليات بدلاً من كونها عيباً معزولاً) فيؤدي إلى تعليق الدُفعة بالكامل حتى يتم تحديد السبب الجذري، وليس فقط إصلاح الوحدة التي تم الإبلاغ عنها. أما الوحدات التي تعرضت لتلف هيكلي يتجاوز الإصلاح، فيتم التخلص منها بدلاً من شحنها مع استثناء موثق، بغض النظر عن ضغوط جدول الإنتاج.
يتم تجميع سجل مراقبة الجودة لكل وحدة (نتائج اختبار الضغط، نتائج عينة اختبار الشد، سجل اختبار المنفاخ) في تقرير مراقبة جودة الدُفعة الذي يتم شحنه مع الحاوية ويكون متاحاً عند الطلب قبل الشحن. هذا منفصل عن مستندات الشهادات مثل أوراق الامتثال لمعايير EN 14960 أو ASTM — حيث يُعد تقرير مراقبة الجودة سجلاً تصنيعياً داخلياً لنا، بينما تتحقق مستندات الشهادات من الامتثال لمعيار خارجي.
هل تختبر جميع المصانع لنفس عتبات النجاح/الرسوب؟
لا. تختلف عتبات انخفاض الضغط، وأهداف أوزان اختبار الشد، ونسب أخذ العينات حسب المصنع، وغالباً ما يتخلى المنتجون الأقل تكلفة عن اختبار الشد تماماً لصالح الفحص البصري فقط. يجب على المشترين الراغبين في التأكد من ذلك طلب تنسيق تقرير مراقبة الجودة الفعلي قبل الطلب، وليس فقط الاكتفاء بعبارة "نحن نقوم بمراقبة الجودة" العامة.
هل يؤثر اختبار اللحام بنسبة 100% مقابل أخذ العينات على السعر؟
يتطلب اختبار الشد الكامل للحامات على كل وحدة وقتاً من العمالة أكثر من أخذ العينات، لذا فهو عادةً ما يُخصص للوحدات ذات القيمة الأعلى أو الحرجة من الناحية الأمنية، بينما يُعد أخذ العينات أمراً قياسياً لعمليات الإنتاج ذات الحجم الكبير حيث تمنح العينات الإحصائية الثقة الكافية دون اختبار كل لحام على حدة.
هل يمكن للمشتري طلب رؤية عملية مراقبة الجودة مباشرة؟
نعم — تعتبر خدمات التفتيش من طرف ثالث وعمليات تدقيق الجودة من جانب المشتري أثناء الإنتاج أمراً شائعاً للطلبات الأكبر، والمصنع الذي يقاوم هذا النوع من الشفافية يستحق اعتباره علامة حمراء بغض النظر عما تدعيه وثائق مراقبة الجودة الخاصة به.
إذا كانت وثائق مراقبة الجودة تهم طلبك القادم، فاطلب نموذجاً لتقرير مراقبة الجودة قبل بدء الإنتاج لتتعرف بدقة على ما يتم اختباره وتسجيله في وحداتك المحددة.